Настройка режимов плазменной резки: параметры, формулы и контроль качества
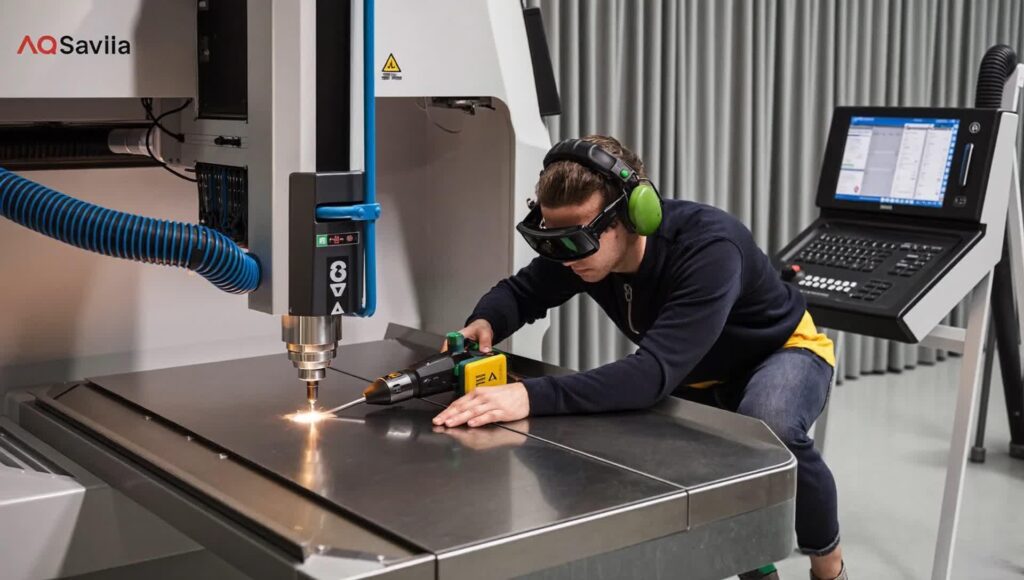
Хорошая резка начинается не с кнопки «Пуск», а с первых миллиметров высоты и ампер. Стоит соблюсти логику: подобрать ток под толщину, отрегулировать высоту и напряжение дуги, проверить скорость и газ — и кромка выходит ровной, без „соплей“, с узким резом. Ниже — понятная последовательность, рабочие формулы и ориентиры, чтобы станок не спорил с металлом.
Когда весенним утром производство просыпается, плазменная горелка требует не ритуалов, а фактов. Начинаем с основ: толщина заготовки диктует ток и диаметр сопла; ток и напряжение дуги — тепловложение и ширину пропила; скорость — риску наклона и наплывов. Простой порядок избавляет от «танцев» у стола, а грамотный контроль превращает рез в повторяемый технологический процесс.
Если работать со станком, подключённым к системе числового программного управления (CNC), к базовым шагам добавляется точная калибровка высоты по напряжению дуги и корректная пробивка. Дальше важны расходные части: электрод, сопло, завихритель; газовая карта; и, конечно, проверка массы и подачи. И всё же центр внимания — режим, потому что даже новый комплект расходников не спасает от неверной скорости.
Что влияет на стабильность дуги и качество реза
Качество задают четыре фактора: ток, напряжение дуги/высота, скорость перемещения и газ с соплом. Их соотношение определяет ширину пропила, наклон кромки, заусенец и появление наплывов снизу.
Если огрубить, плазма капризна к балансу энергии и времени. Чем выше ток — тем выше мощность и шире струя; чем выше скорость — тем меньше тепловложение и риск низкоскоростных наплывов. Высота держит геометрию: лишние десятые миллиметра растят пропил и рвут дугу; недобор — перегревает кромку, «сдувает» металл вниз. Газ и сопло задают профиль струи: кислород любит углеродистую сталь, воздух универсален, азот хвалят за нержавейку и алюминий, аргон с водородом — для тугоплавких и толстой нержавейки.
Чтобы не гадать, полезно опереться на простую связку: ток под толщину, напряжение дуги под высоту, скорость под фактическую кромку. Режем пробную линию, оцениваем след: «борода» снизу — мало скорости или много высоты; подрез сверху и тонкая кромка — скорость завышена; наклон с углом к вертикали — не попали в ток/сопло или высоту.
Как подобрать ток, напряжение, скорость и высоту
Базовая настройка такова: ток согласуют с толщиной и соплом, высоту реза держат в пределах 1,0–2,0 мм, напряжение дуги подбирают под реальную высоту, а скорость увеличивают до исчезновения низкоскоростных наплывов без подреза верхней кромки.
Порядок нужен строгий. Сначала задаём ток под сопло и толщину, иначе струя либо «захлебнётся», либо распахнёт пропил. Затем проверяем высоты: пробивка — выше, рез — ниже; после этого «ловим» напряжение дуги, чтобы автоконтроль держал фактическую высоту. И только потом играем скоростью, поднимая её ступенчато, пока нижняя «борода» не исчезнет, а верх не начнёт подрезаться.
Для ориентировки полезна укороченная формула тепловложения: Q ≈ (U × I × η) / v, где U — напряжение дуги, I — ток, η — коэффициент использования (для плазмы берут 0,5–0,7), v — скорость. Увеличили скорость — уменьшили Q; подняли ток — выросло Q. Однако плазма чувствительна к высоте: при росте высоты напряжение растёт, луч расширяется, кромка «пухнет». Поэтому напряжение дуги — инструмент стабилизации высоты, а не повод «лить» лишнюю энергию.
Типовые отправные точки по стали:
- 1–2 мм — 20–30 А, 2500–3500 мм/мин, высота 1,0–1,5 мм;
- 3–6 мм — 40–60 А, 1500–2500 мм/мин, высота 1,2–1,8 мм;
- 8–12 мм — 80–120 А, 800–1500 мм/мин, высота 1,5–2,0 мм;
- 16–20 мм — 160–200 А, 450–900 мм/мин, высота 1,5–2,0 мм.
Это не догма, а старт для пробной дорожки. Обязательно сверяемся с паспортом источника и рейтингом сопла. Пробивку всегда делаем на большей высоте и с задержкой — чтобы брызги не «убили» сопло. Ещё одна мелочь, которая не мелочь: корректная масса на столе. Плохой контакт крадёт стабильность дуги и наслаивает ошибки на «идеальную» формулу.
| Толщина, мм | Ток, А | Скорость, мм/мин | Высота реза, мм | Высота пробивки, мм |
|---|---|---|---|---|
| 1 | 20–25 | 3000–3500 | 1,0–1,5 | 2,5–3,0 |
| 3 | 40 | 2200–2600 | 1,2–1,8 | 3,0–3,5 |
| 6 | 60 | 1500–2000 | 1,5–1,8 | 3,5–4,0 |
| 10 | 100 | 900–1300 | 1,5–2,0 | 4,0–4,5 |
| 16 | 160 | 500–900 | 1,5–2,0 | 4,5–5,5 |
Газы и сопла: выбор и ресурс расходников
Выбор газа и сопла определяют профиль струи и чистоту кромки: кислород для углеродистой стали, воздух — универсальный бюджетный вариант, азот — нержавейка и алюминий, аргон с водородом — толстая нержавейка и цветные. Диаметр сопла согласуют с током; износ напрямую портит геометрию.
Кислород даёт яркую реакцию окисления на стали — кромка получается чистой, скорость выше. Воздух доступен, удобен, но искрит больше, а кромка требует лёгкой зачистки; кстати, воздух на алюминии и нержавейке компромиссный. Азот хорош там, где окисление не к месту, особенно на тонких листах. Смеси аргон–водород применяют для толстых нержавеющих заготовок: струя плотная, проплав уверенный, кромка светлая.
| Газ | Материал | Плюсы | Особенности |
|---|---|---|---|
| Кислород | Сталь | Чистая кромка, высокая скорость | Требует сухости и чистоты |
| Воздух | Сталь, нержавейка, алюминий | Доступность, простая логистика | Больше искр, возможна зачистка |
| Азот | Нержавейка, алюминий | Стабильная дуга, нейтральная кромка | Нужна корректная подача |
| Аргон–водород | Толстая нержавейка, цветные | Плотная струя, светлый рез | Сложнее в эксплуатации |
Ресурс расходников зависит от трёх вещей: сухость и чистота газа, корректный режим, пробивка на повышенной высоте. Сопло «умирает» от перегрева, обратных ударов брызг и неверной высоты: микротрещины растут — струя теряет фокус, кромка «ворсится». Электрод чувствителен к пробивкам на малой высоте, где расплав летит в лицо соплу. Завихритель боится сколов и перекосов при сборке.
Простой ритуал обслуживания помогает дольше: менять сопло и электрод парой, контролировать диаметр, продувать газовую магистраль, следить за осушителем. И ещё деталь: правильный подбор сопла под ток. Завышенный ток для малого отверстия раздувает эллипс, кромка уходит в конус, а низкий ток под крупное сопло даёт рыхлую струю и неустойчивую дугу.
Калибровка на станке с числовым программным управлением
Калибровка начинается с нулевой точки по высоте, затем настраивают контроль высоты по напряжению дуги и корректную стратегию пробивки. Всё завязано на стабильный контакт массы и ровный стол.
Алгоритм несложен, но дисциплинирован. Сначала устанавливаем механический ноль по высоте на пробной пластине и задаём высоту пробивки и реза из карты режимов. После пробной линии измеряем реальную высоту реза щупом, сверяем её с показаниями напряжения дуги и вводим поправку: контроллер будет поддерживать высоту через напряжение, а не через «чувство прекрасного». Если стол неровный — карты напряжения частично «плывут», придётся калибровать по зонам.
Функция касания поверхности перед пробивкой экономит сопла и нервы: датчик ищет металл, поднимает горелку на высоту пробивки, делает паузу, затем снижает до высоты реза. Пробивку на кромке лучше избегать — брызги летят назад; безопаснее использовать врез с подводом. И ещё одна мелкая, но важная тонкость: ограничить ускорения и рывки на тяжёлых листах, чтобы высотомер не «качался» и не ловил ложную обратную связь.
Признаки правильной резки и быстрые решения проблем
Верный режим узнаётся по узкому пропилу, ровной кромке без свесов и едва заметному углу к вертикали. Искры летят под углом назад, низ чистый или с редкой мелкой бахромой.
Если нижняя «борода» заметна и сплошная — скорости не хватило, либо высота велика. Подрез верхней кромки и тонкая, как бритва, линия — скорость завышена. Широкий пропил и сильный конус — завышена высота или изношено сопло. «Рябь» на кромке говорит о вибрациях, скачках тока или рывках траектории. Бывает и смешанная картина: тогда двигаемся по чек-листу, от простого к сложному.
- Проверить массу и сухость газа.
- Оценить износ сопла и электрода, при необходимости заменить парой.
- Сверить высоты: пробивка выше, рез ниже; обновить напряжение дуги.
- Увеличить скорость до исчезновения низкоскоростных наплывов.
- Снизить высоту на 0,1–0,2 мм, если пропил расползается.
- Скорректировать ток под сопло и толщину.
И да, короткий технологический прогрев источника перед серией улучшает повторяемость. Между прочим, одна тренировочная дорожка перед партией экономит больше, чем кажется: настраиваемся на ходу и избавляемся от «сюрпризов» в середине листа.
Под руками должно быть и понятное руководство. Для систематизации знаний пригодится живая пошаговая инструкция «Настройка режимов плазменной резки» — как шпаргалка мастера смены, без лишних украшений.
Пошаговая методика настройки: от листа к кромке
Методика укладывается в семь шагов: выбор сопла и тока по толщине, установка высот, настройка напряжения дуги, пробная дорожка, коррекция скорости, контроль кромки, запись режима в карту. Повторяемость берётся из дисциплины.
1) Оцениваем материал и толщину. 2) Выбираем сопло под ток и диапазон. 3) Задаём высоту пробивки (в полтора–два раза выше реза) и высоту реза из таблицы. 4) Запускаем пробную линию на прямом участке, фиксируем напряжение дуги, при необходимости вводим поправку для удержания нужной высоты. 5) Увеличиваем скорость ступенями по 5–10%, пока верх не начнёт подрезаться; возвращаемся на шаг назад — это рабочая скорость. 6) Осматриваем нижнюю кромку: если «борода» осталась, играем высотой в пределах 0,1–0,2 мм. 7) Записываем режим в карту с привязкой к материалу, соплу и дате, чтобы потом быстрее стартовать.
Для удобства можно оформить локальную карту режимов цеха: она учитывает конкретную сеть, осушитель, «характер» источника и типовой раскрой. Такая карта развивается, когда в неё заносят не только «идеальные» цифры, но и краткие заметки: что помогло убрать наплыв, на какой высоте пропадал конус, при какой скорости уходила рябь.
Небольшое дополнение к скоростям на малых толщинах: микроперегрев быстро портит кромку и краску будущего изделия. Если нужна чистая фаска, скорость поднимают смелей, а подвод строят так, чтобы температура не набиралась в одном и том же месте при множественных элементах раскроя.
Техника безопасности и уход за системой
Безопасность строится на трёх опорах: зрение и кожа под защитой, воздух сухой и чистый, рабочее место заземлено и прибрано. С плазмой игра не прощает торопливости.
Экран, перчатки, фартук из нескользящего материала — минимум для оператора. Масла и влага в воздухе вредят не только качеству: они увеличивают риск обратного удара и срыва дуги. Осушитель и фильтр — не факультатив. Кабель массы должен «кусать» металл, а не краску. И, наконец, контроль хода шлангов и кабелей — любое натяжение приносит микроскачки высоты, которые превращаются в «рябь» на кромке.
Плановое обслуживание простое: ежесменная продувка, быстрый осмотр сопла и электрода, еженедельная проверка осушителя и фильтра, ежемесячная ревизия заземления и жгутов. Такой график оставляет меньше места сюрпризам и даёт уверенность смене, что станок режет так же, как вчера.
Короткая памятка оператора
Перед запуском новой партии пройдитесь по мини-чек-листу: карта режима открыта, сопла и электроды свежие, высота и напряжение дуги откалиброваны, лист лежит ровно и закреплён, масса в надёжном месте, газ сухой. Пробная дорожка — и в серию.
Если что-то идёт не по плану, вспоминаем порядок управления: сначала высота/напряжение дуги и состояние расходников, затем скорость и только после — ток. Такой порядок экономит время и сохраняет геометрию кромки, даже когда дедлайны давят на плечи.
В итоге правильная настройка — это цепочка простых решений, где каждое держится на факте: высота в миллиметрах, скорость в миллиметрах в минуту, ток в амперах, давление и сухость газа. Цифры перестают быть абстракцией, когда к ним добавляется контроль кромки и записанная в карту память станка.
Суммируя, стабильная плазменная резка строится на балансе тока, скорости и высоты, поддержанном чистым газом и свежими соплами. Договоритесь с металлом в пробной дорожке, зафиксируйте результат в карте и возвращайтесь к ней при каждом запуске — повторяемость и аккуратная кромка станут рутиной, а не счастливым исключением.