Толстый металл режется плазмой быстро и чисто при точной настройке
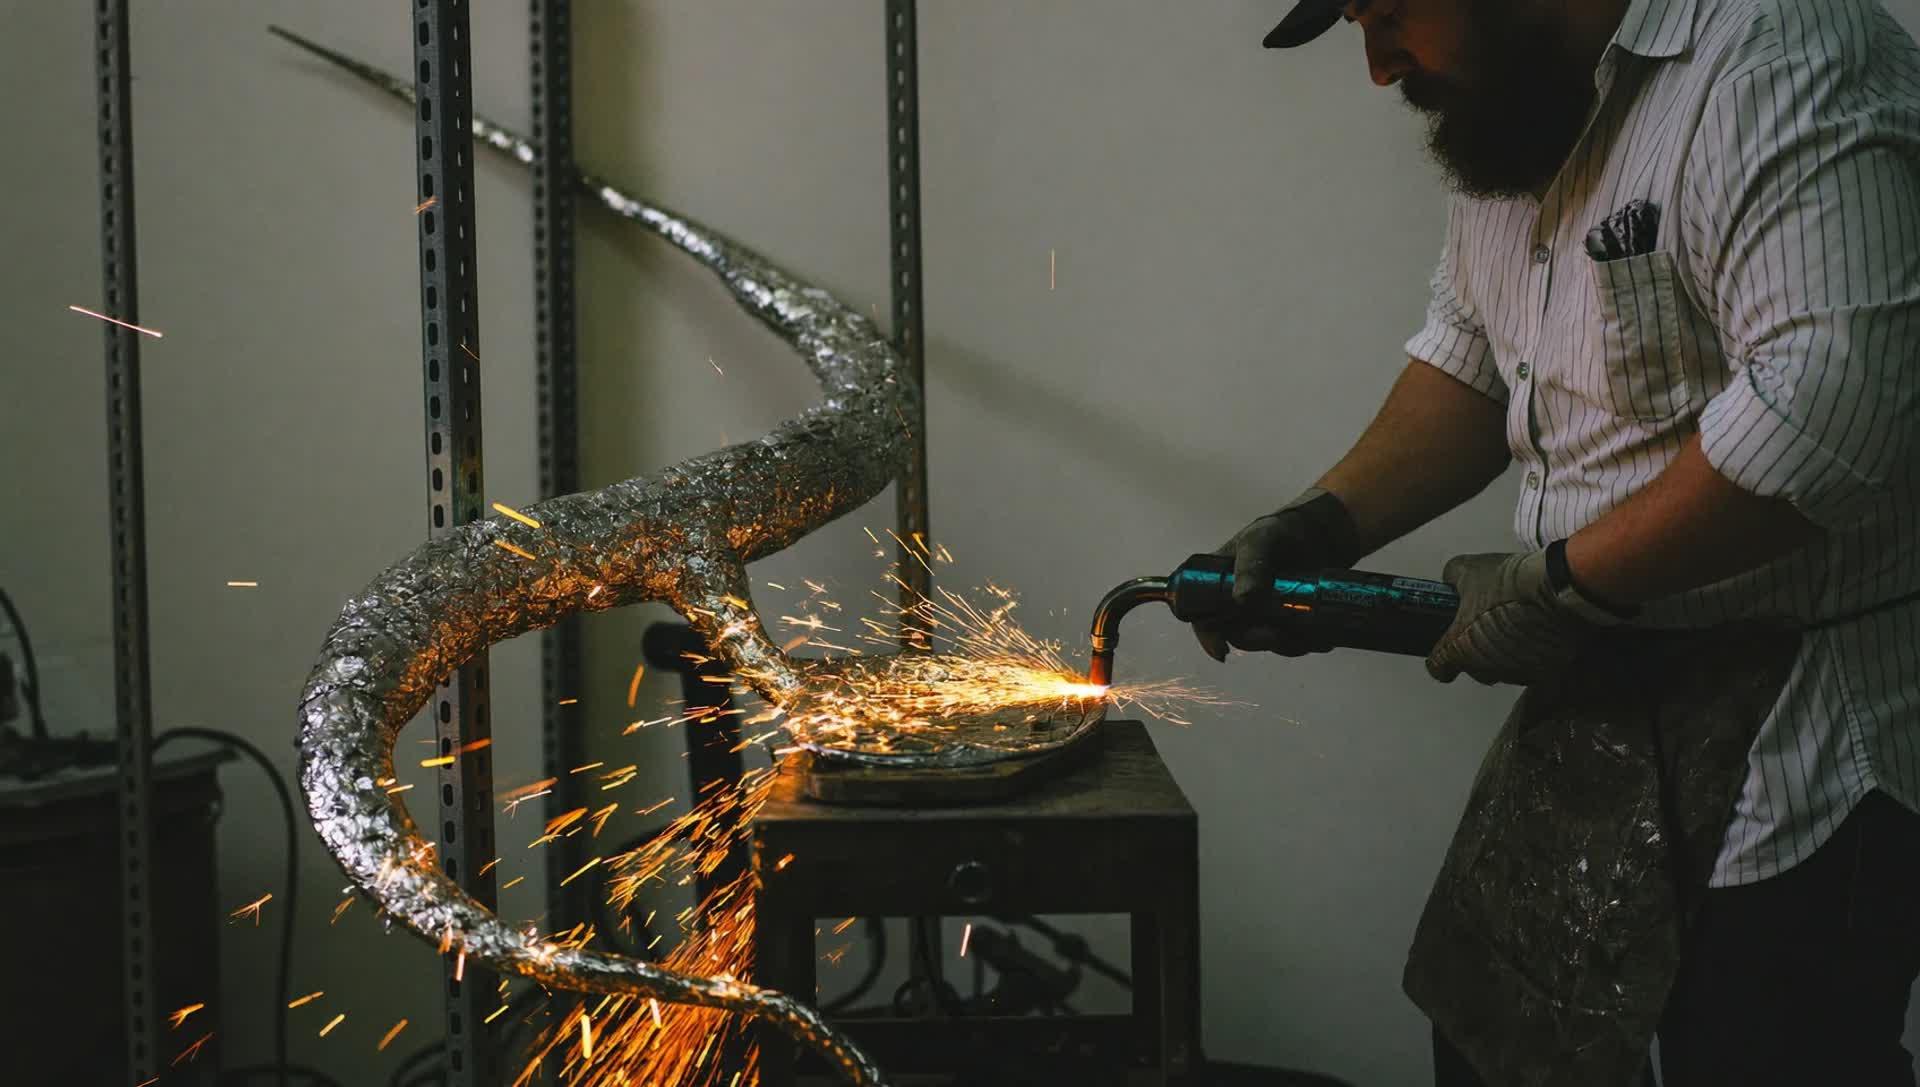
Толстая плита не терпит спешки, но любит точность: при верном газе, токе и высоте дуги плазма даёт ровную кромку, скорость выше газокислородного реза, а геометрия предсказуема. Залог в трёх вещах — грамотная подготовка, жёсткая механика, живые параметры. Ниже — что выбрать, как настроить и где экономится каждый метр.
Когда плазменная резка толстого металла оправдана
Плазма выигрывает на толщине 10–60 мм, когда нужна скорость, достойное качество кромки и разумная цена метра. Она перекрывает газокислородный рез по производительности и подходит там, где лазер дорог или ограничен по мощности.
Немного контекста. На стали 10–25 мм плазма идёт бодро, кромка тёмная, но ровная, отверстия читаемые. В зоне 30–40 мм скорость снижается, зато рез остаётся стабильным, особенно при кислороде в качестве плазмообразующего газа. Плиты 50–60 мм режутся с преднагревом кромки и аккуратным уводом шлака, иногда с входом с края, чтобы не „убить“ расходники пробивкой. Нержавеющая сталь и алюминий тоже поддаются: там спасает азот или смеси с водородом, кромка светлее, термодеформация умеренная. Важно сравнить не только скорость, но и вторичные операции — снятие облоя, шлифовку, правку, ведь они «съедают» экономию тихо и гарантированно.
| Технология | Толщина, мм | Скорость | Кромка | Точность, мм | Цена метра | Отверстия |
|---|---|---|---|---|---|---|
| Плазма | 10–60 | Средняя/высокая | Ровная, местами тёмная | ±0,5–1,0 | Низкая/средняя | Диаметр ≥ 1,2×толщина |
| Газокислородная | 20–300 | Низкая | Шершавая, с окалиной | ±1,0–1,5 | Низкая | Требует рассверловки |
| Лазер | до 25–40 | Высокая | Чистая, светлая | ±0,1–0,3 | Высокая | Хорошо держит малые |
Выбор обычно упирается в задачу: производственная серия с нормализованной кромкой и умеренным допуском — плазма; предельная точность — лазер; огромная толщина без требований к геометрии — кислород. И ещё деталь: если в спецификации указан последующий мехобработанный припуск, плазма снимает одну головную боль из трёх.
Какие параметры дают чистую кромку без облоя
Чистая кромка строится из четырёх опор: правильный газ, достаточный ток, верная высота и подходящая скорость. Пятый фактор — своевременная замена сопла и электрода.
Физика проста: струя должна быть узкой и энергичной, а тепловой баланс — устойчивым. Кислород на углеродистой стали даёт активный рез с тонкой кромкой и минимальным „соплом льда“ снизу; азот помогает на нержавейке и алюминии, снижая пригар. Ток подбирают под толщину и сопло: недобор оставляет облой, перебор срывает дугу и расширяет рез. Высота дуги на старте — чуть выше для пробивки, затем опускается до рабочей; без автоматического слежения по дуговому напряжению кромка начинает „гулять“. Скорость — ключ: малая провоцирует свисание шлака и перетоп, избыточная — замерзание струи и недорез углов.
| Толщина, мм | Газ на стали | Ток, А | Высота реза, мм | Старт/пробивка | Ориентир скорости |
|---|---|---|---|---|---|
| 10–15 | Кислород/воздух | 80–120 | 1,5–2,0 | С края или короткая пробивка | Высокая, без искровой подушки |
| 20–30 | Кислород | 130–200 | 2,0–2,5 | Предпробивка, задержка сквозного | Средняя, равномерный факел |
| 40–60 | Кислород/смеси | 220–400 | 2,5–3,0 | Вход с края, без сплошной пробивки | Ниже средней, шлак уходит струёй |
Есть и приёмы. Отверстия меньше 1,2 толщины лучше накернить и дорезать механикой — коничность даст погрешность, и не спрячешь. Выход траектории полезно уводить в „хвостик“ за контур, тогда кромка на детали чистая, а капля шлака остаётся в отходе. При серийной работе выручает тестовый „лесенкой“ прогон скоростей по одной и той же пластине: раз — и видно, где кромка плотная, а где тень и замутнение. И да, контроль расходников по количеству прожигов дисциплинирует лучше табличек на стене.
Сколько стоит метр реза и из чего складывается цена
Цена метра складывается из времени резки, расходников, газа и электроэнергии плюс доля амортизации и подготовки. Главные рычаги снижения — скорость без потери кромки и уменьшение числа пробивок.
Разложим аккуратно. Время — это траектория, скорость, холостые перемещения и прожиги. Чем меньше пробивок и чем длиннее резы с входом с края, тем дешевле. Расходники садятся ступенчато: новый комплект держит кромку чище, в конце цикла идёт перерасход времени на снятие облоя — экономия на поздней замене оборачивается переделкой. Газы различаются по цене и качеству реза; кислород дороже воздуха, но шлифовка потом почти не нужна. Электроэнергия ощутима на токах 200+ А, однако доля в конечной цене обычно ниже, чем трудозатраты на допоперации.
Есть простой приём расчёта для цеховой сметы. Берём фактическую скорость на толщине, считаем метраж контура и прибавляем 15–25% на холостые и прожиги. Умножаем на ставку минуты станка (включая амортизацию и ЗП оператора), добавляем расход газов и комплект расходников, делим на ресурс этого комплекта по метрам или прожигам. Финальная корректировка — по браку и доработке. Кстати, продуманная раскладка карт увеличивает долю резов с края: пробивок меньше, цена ниже, кромка ровнее.
Как подготовить чертёж и производство, чтобы не получить брак
Под «толстую» плазму в чертеже важны припуски, радиусы и выходы траектории. В производстве решают чистая плита, ровная масса, заземление и калибровка высоты дуги.
Начнём с конструкторских мелочей. Минимальный диаметр отверстия — от 1,2 толщины; перемычки — не тоньше толщины листа, иначе мостики вырывает и кромка портится. Внутренние углы — с радиусом не меньше 0,8 толщины, рез станет плавным и без врезов. На контуре задаём «заход-выход» за пределы детали, на критичных фасках — припуск под легкую мехобработку. Обозначаем в спецификации, где допускается вход с края вместо прожига — ресурс расходников сохранится.
- Плита вычищена от ржавчины и краски в зонах пробивки и контакта.
- Проконтролирована плоскостность стола и опор — лист не „качает“.
- Датчик высоты проверен на эталонной пластине, заземление жёсткое.
- Маршрут реза построен „от тяжёлого к лёгкому“ — сначала мелкие окна, потом внешний контур.
- Скорость на углах снижена, задержки выставлены без прожога кромки.
В цеховой рутине помогают короткие ритуалы. Перед серией — пробный квадрат и круг на той же толщине: взгляд на кромку скажет больше, чем длинные инструкции. Каждые 20–30 прожигов — быстрый осмотр сопла под лупой: овальность растёт — меняем. Давление газа держим в окне паспорта, шланги без подсоса. Выброс шлака вниз не должен отражаться от прутьев — если отражается, меняем „карту“ опор, шлак не летит обратно в рез. И, да, ссылка для тех, кому нужна готовая услуга: Плазменная резка толстого металла — короткий путь к партии деталей без долгой настройки.
Небольшая проверка на выходе. Деталь после реза должна свободно сходить со стола, кромка без нависающих „капель“, следы термодаформации — в разумных пределах, отверстия проходят калибр. Если три пункта совпали — партия пошла туда, куда нужно. Если нет — возвращаемся на полшага: скорость, высота, расходники.
В довершение — ориентир по безопасности. Воздухообмен достаточный, экраны защищают от УФ, рукавицы плотные, визор чистый. Тишина не нужна, нужна сосредоточенность: огонь дружит с вниманием и дисциплиной, и тут спорить сложно.
Итоги. Плазменная резка толстого металла даёт уверенный баланс скорости, качества и бюджета, если держать под контролем пять узлов — газ, ток, высоту, скорость и расходники. Конструкторская подготовка и дисциплина цеха снимают брак до начала реза, а экономику спасает длинный рез с редкими прожигами.
Выбор технологии — не про „модно“, а про задачу. Когда известен допуск, вид кромки и серия, решение находится быстро. Плазма берёт на себя тяжёлую работу и оставляет чистый контур, а дальше — техника и спокойная рука.