Плазменная резка алюминия: когда, чем и на каких режимах
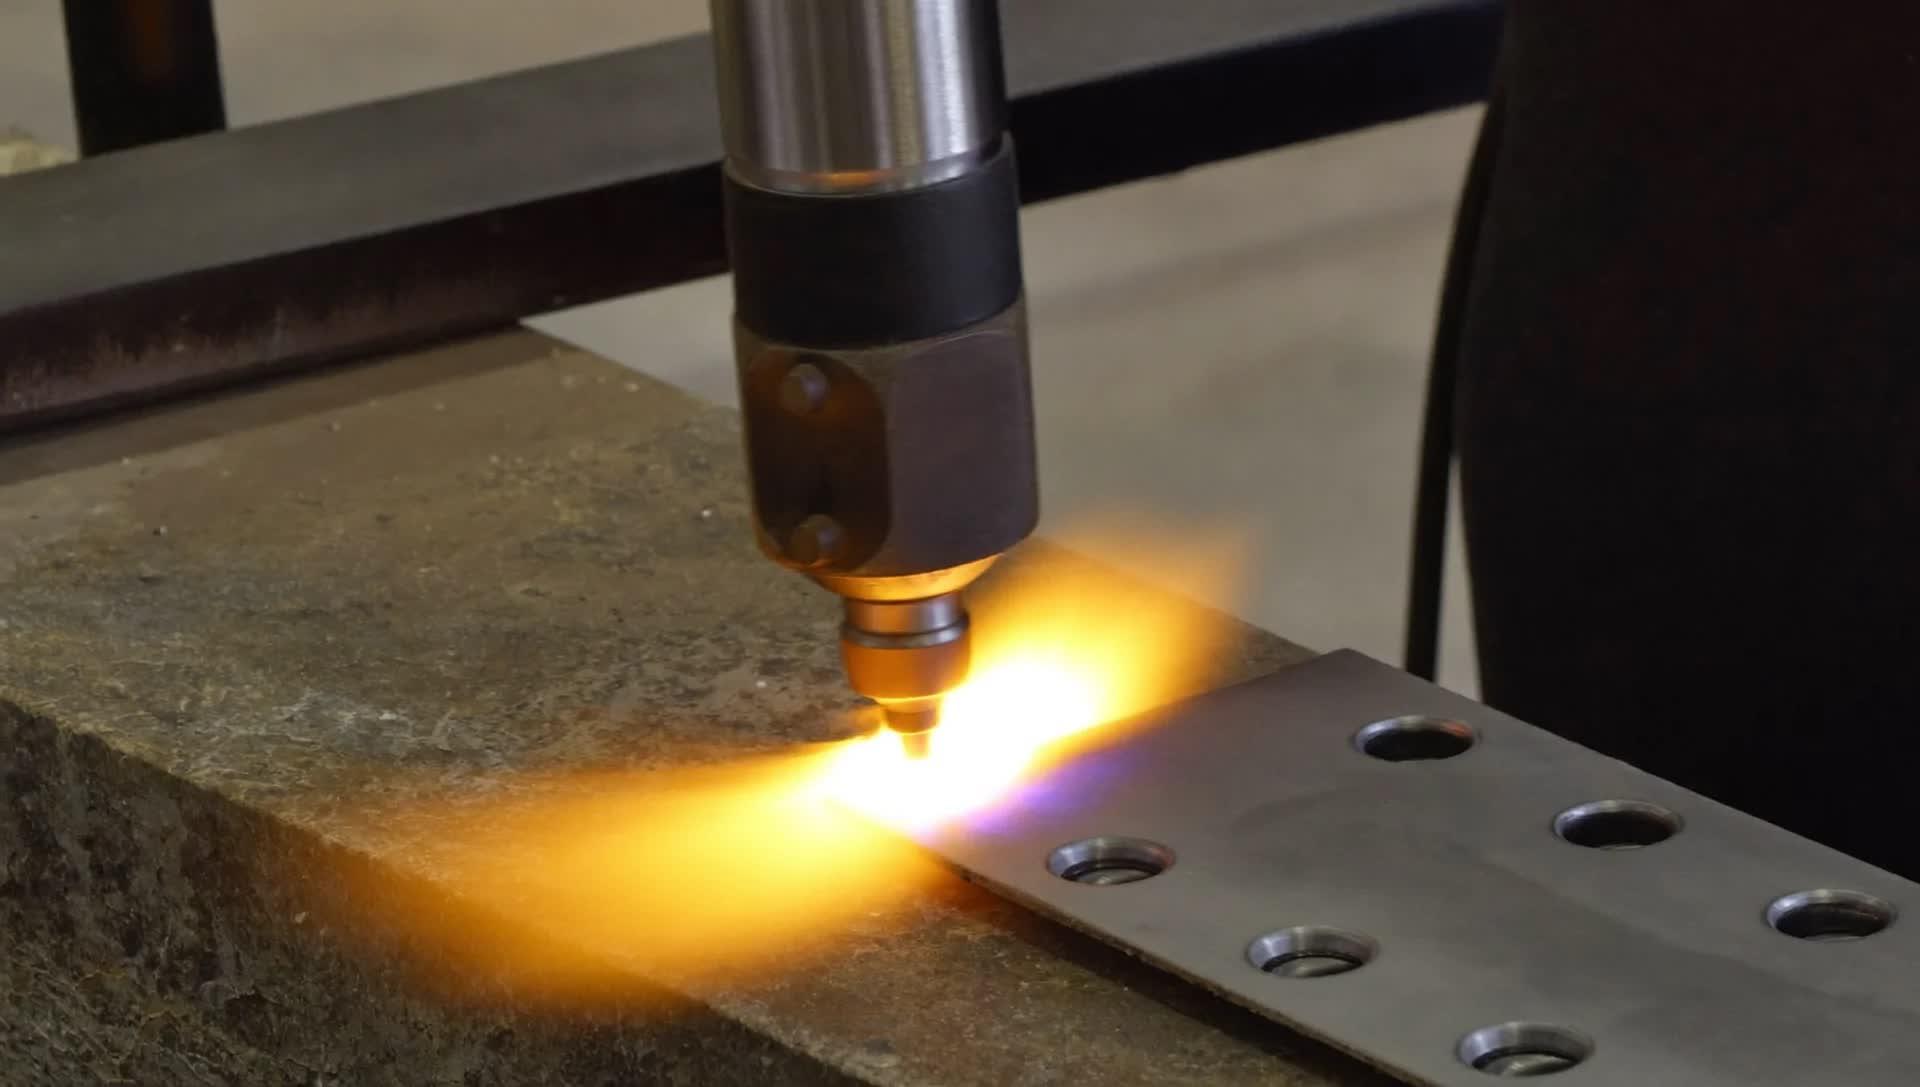
Алюминий режется плазмой уверенно, если соблюдены режимы и порядок подготовки. Важны правильный газ, ток, высота сопла и скорость. Тогда кромка выходит ровной, шлак — контролируемым, геометрия — стабильной. А если добавить в уравнение вентиляцию, ванну с водой и спокойный пуск, процесс становится предсказуемым, без нервов и перегрева.
Подходит ли плазма для резки алюминия
Да, подходит. Плазменная резка алюминия эффективна на листах от 1 до 30 мм, особенно в диапазоне 5–25 мм, где скорость и себестоимость выигрывают у механики. Ключ — подобрать газ и ток под толщину и удерживать стабильную высоту сопла.
Начнём с особенностей материала. Алюминий теплопроводен и покрыт стойкой оксидной плёнкой, поэтому дуга требует чуть большей энергии, чем на углеродистой стали той же толщины. Но это не приговор. Воздушная или азотная плазма быстро формирует рез, поддерживает узкий пропил и позволяет работать серийно. Кстати, кислород для алюминия не используется: добавочной реакции, как со сталью, не возникнет, а кромка пострадает. Зато смесь аргона с водородом работает на больших толщинах мягко, с блестящей кромкой, хотя к расходам относится строже.
Есть нюанс геометрии: с ростом толщины увеличивается угловой конусность кромки. Этому помогает противодействовать завихрение плазмообразующего газа и аккуратная коррекция скорости. Если ещё и стол с водой гасит брызги и пар, у детали остаётся меньше поводов для дополнительной зачистки.
А теперь про ритм. Один‑два пробных реза на обрезке из той же партии алюминия экономят расходники и время целой смены: видно, как ведёт себя шлак, слышно, как «поёт» дуга, и сразу ясно, куда сдвинуть ток или скорость.
Режимы: ток, скорость, газ, дистанция сопла
Стартовые режимы такие: 2–3 мм — 30–40 А, 6 мм — 50–60 А, 10 мм — 80–100 А, 15 мм — 120–140 А; зазор 1,5–2,5 мм; газы — воздух или азот, свыше 12 мм — смесь аргона с водородом. Высоту на прожиг — выше, на рез — ниже и стабильно.
Пошагово. Прожиг выполняется на повышенной высоте, чтобы брызги не травмировали сопло, затем горелка опускается до рабочей дистанции и включает компенсацию по высоте. Скорость подбирается по следам на нижней кромке: «бусы» шлака указывают на низкую скорость, иглы и недорез — на избыточную. Для воздуха важна сухость: влага разрушает струю, вызывает двойную дугу и лишний нагар.
Газ — отдельный герой. Сжатый воздух доступен и дешевле, подходит для тонких и средних толщин, даёт матовую кромку. Азот работает чище, снижает окисление, помогает на средних и крупных толщах. Смесь аргона с водородом бережно режет толстый алюминий, при этом кромка получается яркая, с наименьшим тепловложением в зону реза. Кислород для алюминия опускаем из списка — не тот случай.
Чтобы не теряться в цифрах, держим под рукой ориентировочную карту режимов. Это не догма, а направление, от которого отталкиваемся на конкретном оборудовании и форме детали.
| Толщина, мм | Ток, А | Скорость, мм/мин | Газ | Высота сопла, мм |
|---|---|---|---|---|
| 2 | 35–40 | 1800–2500 | Воздух/Азот | 1,5–2,0 |
| 4 | 45–55 | 1200–1800 | Воздух/Азот | 1,5–2,0 |
| 6 | 55–65 | 900–1300 | Азот | 1,8–2,2 |
| 10 | 80–100 | 600–900 | Азот/Аргон+Водород | 2,0–2,5 |
| 15 | 120–140 | 400–650 | Аргон+Водород | 2,0–2,5 |
| 20 | 160–200 | 300–500 | Аргон+Водород | 2,0–2,5 |
В числе часто забываемого — свежая масса и чистый контакт. Плохое заземление портит дугу сильнее, чем один лишний ампер. И ещё деталь: при заходе в острый внутренний радиус кратковременно снижайте скорость, иначе шлак потечёт к хвосту дуги и испортит кромку в самом видном месте.
Качество кромки и как его стабилизировать
Чистая кромка — это точная скорость, правильная высота и неубитая оснастка; нижний шлак сигнализирует о низкой скорости или изношенном сопле. Ещё помогает завихрение газа и стол с водой, который гасит брызги и деформацию.
Прежде всего смотрим на текстуру: ровные, слегка наклонные риски — верный признак баланса параметров. Сильная конусность означает избыточную скорость или завышенную высоту. Тёмный нагар на верхней кромке — след переувлажнённого воздуха и нестабильной дуги. Блестящая, почти зеркальная кромка на толстой плите — знак, что газовая смесь подобрана удачно, а тепловложение не затягивает процесс.
Удобнее всего диагностировать рез по короткой таблице. Она помогает быстро связать визуальные признаки с причиной и действием — без долгих споров у станка.
| Признак | Вероятная причина | Действие |
|---|---|---|
| Сильный нижний шлак | Скорость занижена; сопло изношено | Увеличить скорость; заменить сопло и электрод |
| Недорез, иглы | Скорость завышена; ток недостаточен | Снизить скорость; поднять ток в пределах допуска |
| Конусность кромки | Высота велика; струя расфокусирована | Снизить высоту; проверить завихрение газа |
| Тёмный нагар сверху | Влажный воздух; двойная дуга | Осушить воздух; проверить изоляцию и зазор |
| Залёты брызг при прожиге | Прожиг слишком низко; нет задержки | Повысить высоту прожига; добавить паузу |
И ещё пара ходовых приёмов. На прожиге используем краткую задержку перед началом движения, чтобы столб дуги уверенно прошил оксидную плёнку. На выходе из контуров добавляем короткий «хвост» движения без дуги — шлак падает вниз и не падает на готовую грань. При серийной резке по одной траектории оставляем термопаузы между контурами, иначе плита поведёт и высота собьётся незаметно.
Кому нужна пошаговая методичка, пригодится короткая ссылка‑якорь с материалами и курсами по теме: Плазменная резка алюминия. Удобно держать её под рукой на запуске участка, чтобы не гадать на слух по каждой искре.
Техника безопасности и экономика процесса
Плазма требует вентиляции, защиты глаз и слуха, заземления и аккуратности с газами; себестоимость привлекательна в диапазоне 5–25 мм, особенно на партиях от десятков деталей. При правильной расстановке режимов расход оснастки и доводка кромки сокращаются заметно.
Сначала безопасность. Яркая дуга рождает ультрафиолет и озон, значит, нужны экраны, фильтрующее стекло соответствующего уровня затемнения и вытяжка у зоны реза. Гул и свист — к берушам или наушникам. Брызги металла — к плотной одежде и рукавам. При работе со смесью аргона с водородом соблюдаем строгий порядок продувки и исключаем источники искр в газовом хозяйстве. Водяной стол удерживает пары и микропыль, снижает нагрев и шум, что для цеха — почти роскошь.
Теперь про деньги. В сравнении с механической обработкой плазма быстрее на контурах сложной формы и толщинах свыше 5 мм. Оптоволоконный лазер даёт более тонкий пропил и микрошероховатость, но оборудование дороже, а экономический выигрыш виден не во всех заданиях. На типовых узлах из 8–15 мм алюминия плазма сочетает высокую скорость и умеренную стоимость газа, а при переходе на смесь аргона с водородом на больших толщинах остаётся конкурентной за счёт производительности и умеренной доводки кромки.
Чтобы процесс не «гулял», полезен короткий предсменный ритуал. Он звучит скучно, но спасает раскрой от неприятных сюрпризов.
- Проверить сухость воздуха и стабильность давления.
- Осмотреть сопло и электрод, заменить при износе кромки.
- Проверить массу и контактные поверхности, подтянуть клеммы.
- Выполнить два пробных реза на обрезке из той же партии.
- Скорректировать высоту сопла и задержку прожига по следам кромки.
- Разнести контуры в карте раскроя, чтобы снизить местный перегрев.
Совокупность этих мелочей формирует ту самую предсказуемость, о которой мечтает любой участок: меньше подрезов, меньше зачистки, выше ресурс расходников. И, между прочим, спокойнее смена — когда дуга «поёт», а не прерывается на каждом изгибе траектории.
Коротко об оборудовании. Станок с числовым управлением обеспечивает ровную траекторию, но сердце процесса — источник питания и газовая схема. Нелишним будет программное завихрение плазмообразующего газа и система стабилизации высоты, которая не даёт соплу «нырять» в прогревшийся лист. Тогда даже большие детали из 12–20 мм алюминия выходят с аккуратной кромкой без фейерверка брызг.
В итоге баланс прост: под каждую толщину — свой ток и газ, под каждый контур — своя скорость и высота. А контроль — на зрение, слух и аккуратную таблицу режимов под локальные условия. Тут работает не лозунг, а собранность мелочей.
Вывод. Плазменная резка алюминия оправдана тогда, когда важны скорость, гибкость траектории и умеренная доводка кромки. Технология любит сухой воздух, свежую оснастку и внятные режимы. Дадим ей это — получим стабильный рез, спокойную экономику и читаемую геометрию деталей.