Как выбрать плазморез и не ошибиться: ток, воздух, ресурс
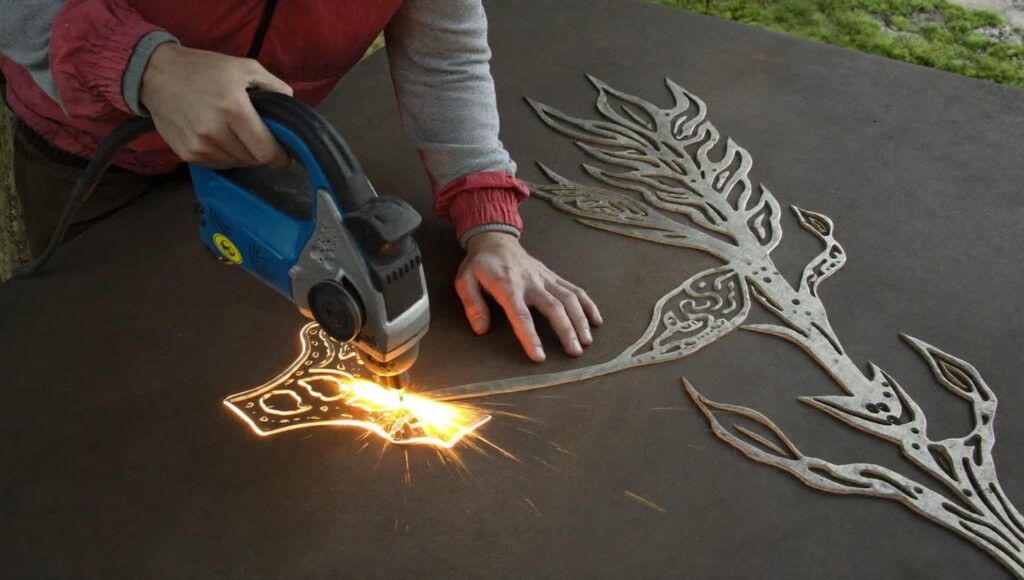
Выбор плазмореза упирается в три вещи: какую толщину нужно резать стабильно, каким воздухом питать резак и насколько выгодно обслуживать расходники. Если коротко — под задачу берут ток, под ток подбирают питание и компрессор, а затем считают ресурс. Тогда рез получается чистым, процесс предсказуемым, а вложения — разумными.
Как выбрать плазморез для мастерской и цеха
Сначала фиксируют требуемую «чистую» толщину реза, затем выбирают рабочий ток и тип питания, после чего подбирают компрессор и систему осушения. Финальный шаг — оценка ресурса расходников и стоимости метра реза.
Опыт показывает, что путь «возьмём помощнее — потом разберёмся» приводит к лишним расходам на питание и воздух, а также к неожиданным паузам из‑за перегрева. Логика обратная: изделие диктует толщину, толщина — ток, а ток — всё остальное. Если резать лист 8–10 мм регулярно, достаточно аппарата на 40–50 А с бытовым питанием 220 В и честным компрессором. Если в планах конструкционная сталь 15–20 мм, пригодится 60–80 А и трёхфазное питание 380 В, иначе форсировать режимы придётся слишком часто, ресурс «сгорит». Мы ещё вернёмся к таблице соответствия токов и толщин, но уже сейчас заметим важную деталь: «разделительная» толщина и «чистая» — не одно и то же. Да, раскроить можно и толще, но кромка выйдет грубее, скорость ниже, шлифовка — дольше.
Кстати, с модельным рядом удобно познакомиться без рывков по каталогу — ссылка ведёт в нужное русло: Современные модели плазморезов. Это помогает наметить коридор по току и питанию ещё до расчёта воздуха и расходников.
Толщина реза, ток и воздух: какие параметры решают
Толщина «чистого» реза задаёт рабочий ток: до 10 мм — 40–50 А, до 20 мм — 60–80 А, выше — 100 А и больше. Для стабильной дуги нужен сухой, чистый воздух в нужном объёме: обычно 120–220 л/мин с давлением в диапазоне 4,5–6,5 бар.
Детальнее. Для 220 В чаще берут аппараты до 50 А, их хватает для листа 6–12 мм в спокойном режиме и редких проходов по 14–16 мм в «разделении». Трёхфазные решения на 60–80 А комфортно ведут 12–20 мм в чистом разрезе, при этом сохраняют скорость и прямолинейность кромки, пока воздух подаётся стабильно и сухо. Воздух — отдельная история: влажность и масло мгновенно «убивают» сопла и электрод, ухудшают факел, добавляют конусность. Поэтому компрессор подбирают не «впритык», а с запасом по производительности и ресивером, который не проседает при длинной резке.
Ниже — наглядная сводка для стартовой ориентации.
| Параметр | 220 В, 1 фаза | 380 В, 3 фазы | Рекоменд. толщина, мм (чистая/разделительная) | Расход воздуха, л/мин |
|---|---|---|---|---|
| Рабочий ток | 30–50 А | 60–80 А | 6–12 / 14–18 | 120–170 |
| Материал | Сталь, нерж., алюминий тонкий | Сталь, нерж., алюминий средний | 12–20 / 25–32 | 180–220 |
| Скорость реза | Средняя, стабильная | Выше, при той же кромке | См. параметры тока | Зависит от толщины |
В реальных условиях этот ориентир уточняют под тип металла, мегаджоули на погонный метр, чистоту воздуха и форму траектории. Длинные дуги на тонком металле тоже умеют капризничать: скорость велика, прогрев мал, просадка компрессора — и кромка сереет. Поэтому даже «тонкие» задачи выигрывают от стабильного давления и осушения.
Расходники, ресурс и экономика владения
Себестоимость метра реза складывается из ресурса сопла и электрода, их цены и расхода воздуха. Дольше живут расходники при сухом воздухе, корректной высоте резака и токе, согласованном с толщиной.
Экономика часто путает новичков сильнее, чем выбор тока. Цена аппарата заметна, но мелочёвка тянет деньги месяц за месяцем. Сопла выгорают, электроды «тюлят» воронку, газовые кольца теряют эластичность. Спокойный ток, верная высота, чистый воздух — и ресурс вдруг растягивается вдвое. Перегрев, ускорение без опоры, дуга на заусенцах — и расходники улетают в урну. Между прочим, простая калибровка высоты резака по тестовой полосе часто экономит пачку сопел за неделю.
| Расходник | Ориентир цены, руб | Ресурс на сухом воздухе | Как продлить ресурс |
|---|---|---|---|
| Сопло | 300–700 | 150–300 м реза | Стабильное давление, ток по толщине, без касаний |
| Электрод | 300–800 | 200–400 м реза | Паузы для остывания, чистые пуски, осушение |
| Кольцо | 200–500 | 2–4 смены | Без перегрева, без искривления факела |
Да, цифры гуляют от марки к марке, от стали к алюминию, от оператора к оператору. Но тренд стабилен: воздух без воды и масла, высота — не «на глаз», ток — по таблице, паузы — по паспорту, и вот уже кромка держит геометрию, а касса — ритм. Важно и хранение: сопла и электроды не любят пыль, случайные удары и влажные ящики. Банальный органайзер с крышкой окупается тише, чем новые комплекты.
Безопасность, сборка поста и типичные ошибки
Безопасность плазмореза держится на трёх столпах: исправная вентиляция, экранирование искр и защита оператора (маска, перчатки, одежда без синтетики). Пост собирают так, чтобы кабели и шланги не перегибались, а компрессор не «захлёбывался» в пыли.
Любая плазма — горячая, шумная, с пылью и УФ‑светом. Отсюда требования не из формальности, а из здравого смысла. Щиток со светофильтром, рукавицы без дыр, обувь с закрытым мыском, плотная одежда. Экстра шаг — шторы от искр и вытяжка, которая не даёт дыму оседать на всём, что рядом. Компрессор лучше вынести в соседнюю зону и кинуть магистраль с влаголовушкой и фильтрами, иначе масло и водяная взвесь пойдут прямо в резак. Электрика — без скруток, с защитой, сечением под ток, заземлением. Мы видели, как торопливость оборачивается «мелкой» искрой в рубашке и большой паузой в работе — неприятно, мягко говоря.
Соберём краткий рабочий список, который удобен перед первым пуском и после переезда поста.
- Проверить давление и производительность компрессора под рабочую дугу, не по паспорту, а под фактическую резку.
- Прогреть магистраль, слить конденсат из ресивера, убедиться в исправности фильтров и осушителя.
- Настроить высоту резака и зазор дуги на тестовой полосе той же толщины.
- Закрепить заготовку, убрать воспламеняемые материалы, повесить шторы от искр.
- Проверить кабели и шланги: без перегибов, трещин, лишних удлинителей.
А вот частые ошибки: работа «в упор» кромкой сопла, форсирование тока ради скорости на тонком металле, запуск дуги на ржавчине без зачистки, «жидкий» воздух из дешёвой магистрали, избыточное давление «чтобы лучше дуло». Все они бьют по качеству и ресурсу. Исправление — в дисциплине параметров и в мелочах: шаблон для выставления высоты, маркер на редукторе, напоминание о сливах конденсата прямо на ресивере.
Короткий ориентир по выбору: от задач к модели
Если регулярно резать лист 3–6 мм, берут 30–40 А на 220 В с честным 120–150 л/мин воздуха и осушением. Для 8–12 мм — 40–50 А и 150–170 л/мин. Для 12–20 мм — 60–80 А на 380 В и 180–220 л/мин, иначе стабильности будет мало.
Плавно сведём всё в один карманный формат. Начинаем с изделия: толщина и допуски по кромке. Далее — нужный ток под «чистый» рез, при этом держим в уме разницу с «разделением». Смотрим питание в цеху: если только 220 В — не форсируем мечты резать 20 мм без последствий. Под ток подбираем компрессор, с запасом по подаче и с нормальной фильтрацией. Считаем расходники: цена, ресурс, организация хранения. Финальный штрих — условия рабочего места и дисциплина параметров, потому что даже хороший аппарат без воздуха и без вытяжки быстро разочаровывает.
Для удобства — конспективная матрица выбора.
- Толщина реза: 3–6 мм — 30–40 А; 8–12 мм — 40–50 А; 12–20 мм — 60–80 А.
- Питание: до 50 А комфортно на 220 В; 60–80 А — трёхфазное 380 В.
- Воздух: 120–220 л/мин, стабильное давление 4,5–6,5 бар, обязательное осушение.
- Ресурс: высота, паузы охлаждения, чистый старт — экономят сопла и электроды.
- Безопасность: щиток, перчатки, шторы, вытяжка, чистая зона резки.
Если нужен шаг дальше, имеет смысл сверить параметры с каталогом и отзывами в профильных разделах. И снова — полезна ссылка на Современные модели плазморезов, чтобы сопоставить ток, питание и воздух с реальными позициями, которые есть в продаже и сервисной поддержке.
В заключение, несколько практических штрихов. Для тонких листов держите в запасе сопла с меньшим диаметром и контролируйте высоту чуть строже, чем для толстого металла — качество заметно вырастает. Для фигурного реза по шаблону не жалейте времени на пробные проходы и стабилизацию давления, иначе задуманная дуга превращается в непредсказуемую струю. И да, периодическая «ревизия» магистрали воздуха помогает поймать подсос масла или воды раньше, чем это сделают полосы на кромке и ускоренный износ расходников.
Итог простой и рабочий. Аппарат выбирают от изделия: толщина — ток — питание — воздух — расходники — безопасность. Тогда линия реза ровная, производственный ритм спокойный, а смета не расползается. Всё остальное — дело техники и аккуратности.